Ścieżka programu: od pomysłu do wióra
Dziesięć kroków, które dzielą szkic na kartce od gotowego elementu zdjętego ze stołu frezarki. Najwięcej czasu zjada nie frezowanie, tylko decyzje przed nim.

Frezarka wykonuje dokładnie to, co jest w pliku. Cała odpowiedzialność siedzi wcześniej — w modelu, w doborze narzędzia i w parametrach. Poniżej ścieżka, którą przechodzi u nas każdy element.
Pomysł, projekt, CAD
Zaczyna się od zdania: „potrzebujemy uchwytu, który utrzyma kamerę nad stołem i nie będzie drgał”. Potem szkic na kartce, dopiero potem CAD. Model rysujemy parametrycznie — grubość materiału jako zmienna, bo sklejka 18 mm potrafi mieć realnie 17,4 mm i cała reszta wymiarów musi się do tego dostosować.
Wizualizacja nie jest ozdobą. Renderowanie złożenia wyłapuje kolizje, których w płaskim rysunku nie widać — u nas najczęściej łeb wkrętu wchodzący w ścieżkę frezu.
Materiał, narzędzie, posuw
Te trzy decyzje są ze sobą powiązane i trzeba je podejmować razem.
- Materiał — sklejka brzozowa 18 mm, mocowana na stole próżniowym. Kluczowa jest płaskość: wygięta płyta oznacza różną głębokość skrawania na całej długości.
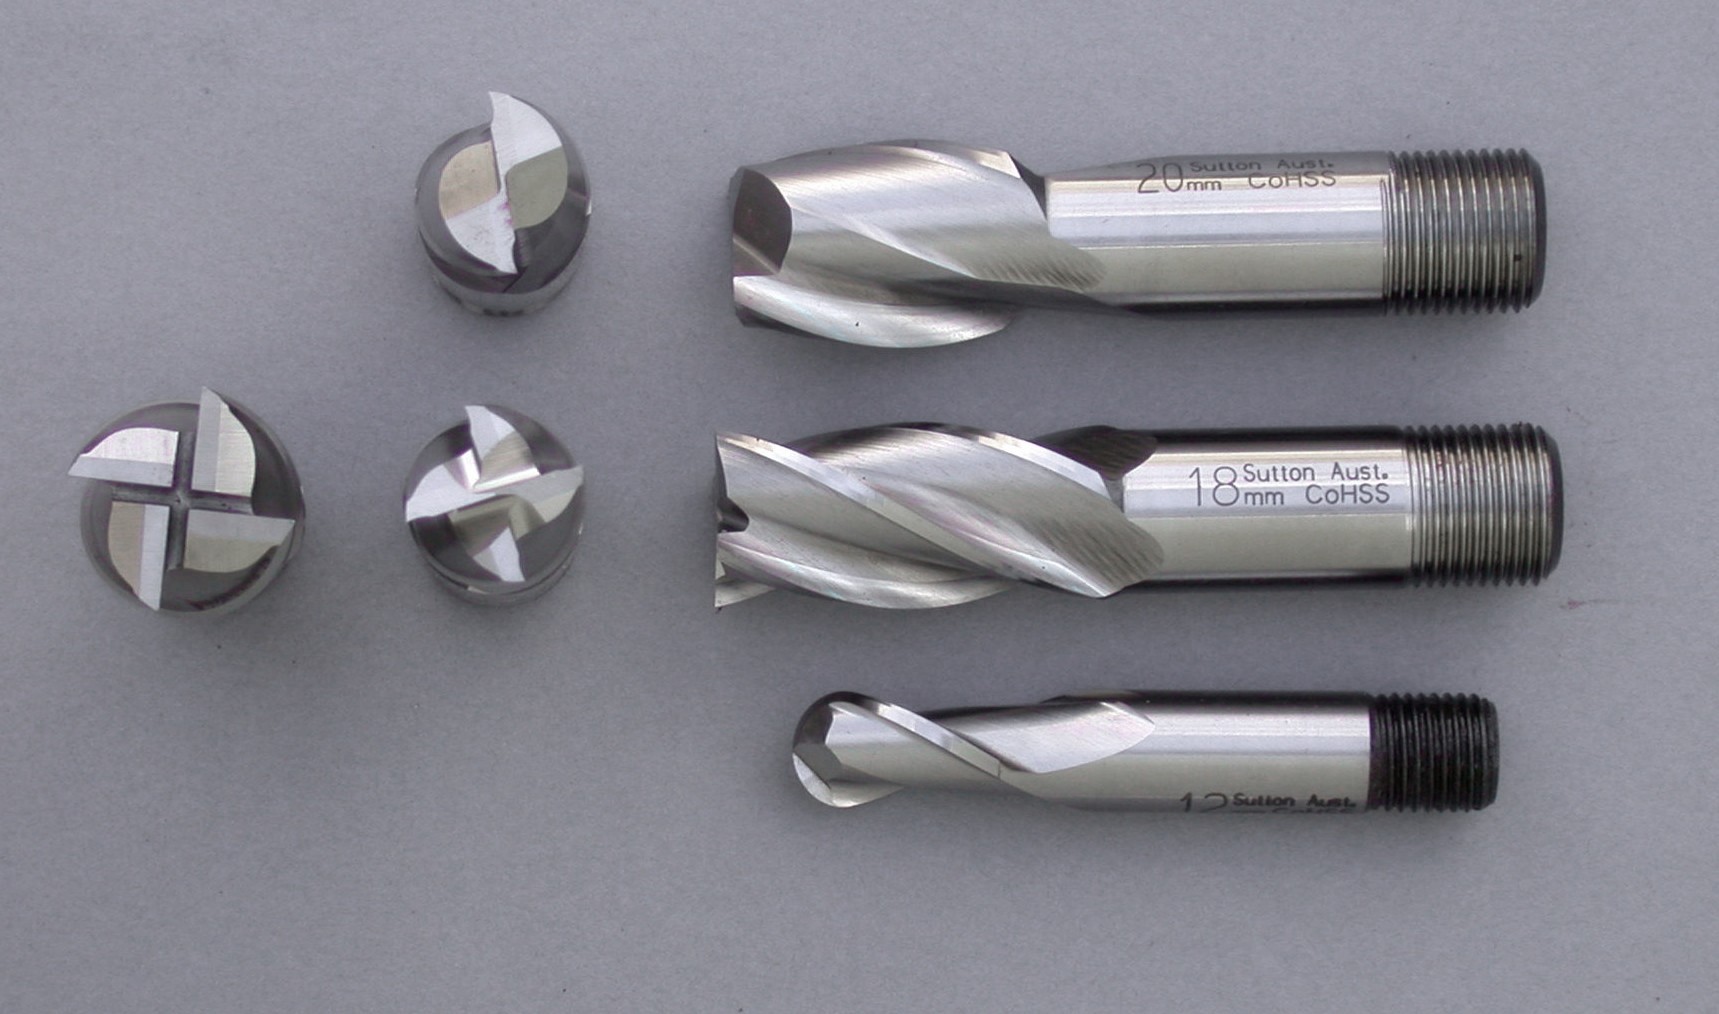
- Narzędzie — frez dwuostrzowy 6 mm do rowków, kompresyjny tam, gdzie widać obie strony. Kompresyjny dociska włókna z góry i z dołu, więc krawędź nie strzępi się po żadnej stronie.
- Posuw — 2400 mm/min przy 18 000 obrotów. Wolniej znaczy gorzej: frez zaczyna trzeć zamiast ciąć, materiał się przypala, a narzędzie tępi w kilka minut.
Program
Ścieżki generujemy z modelu, ale plik zawsze przeglądamy ręcznie. Trzy rzeczy sprawdzamy za każdym razem: czy jest bezpieczna wysokość dojazdu, czy zostały mostki trzymające wycięte elementy i czy ostatnie przejście jest wykańczające.
G21 G90 G94
T3 M06  ; 6mm END MILL
S18000 M03
G00 X0 Y0 Z5.0
G01 Z-6.0 F600
G01 X180.0 F2400
Mostki o szerokości 4 mm i wysokości 0,8 mm wystarczają, żeby element nie wyskoczył pod frezem, a jednocześnie da się je odciąć nożem.
Testy i obróbka
Przed właściwym cięciem uruchamiamy program bez materiału, z podniesionym Z. To trzy minuty, które kilka razy uratowały nam frez i stół. Potem wersja na odpadzie tego samego materiału — dopiero ona pokazuje realne przypalenia i wyrwania.
Właściwa obróbka jest już najnudniejszym etapem i tak ma być. Odciąg włącza się razem z wrzecionem, a operator ma jedno zadanie: patrzeć i słuchać. Zmiana dźwięku maszyny wyprzedza widoczny problem o kilka sekund.
Co poszło nie tak
Pierwszy większy projekt wycinaliśmy bez mostków, licząc na próżnię. Przy trzecim elemencie odessana ścinka zablokowała kanał, element się przesunął i frez wyszedł poza obrys. Strata: pół płyty i jeden frez. Od tamtej pory mostki są standardem nawet przy mocowaniu próżniowym.

