Jak dobrać parametry frezowania zamiast zgadywać
Obroty, liczba ostrzy, posuw na ząb, głębokość i szerokość skrawania są ze sobą powiązane wzorem. Punktem wyjścia jest chip load, nie obroty — a jedynym uczciwym miernikiem jest wiór.

Najczęstszy sposób doboru parametrów wygląda tak: ustaw maksymalne obroty, posuw „na oko”, a jak się przypala — zwolnij. To dokładnie odwrotność tego, co należy zrobić, i prowadzi do przypaleń, tępych frezów i złej krawędzi.
Od czego naprawdę się zaczyna
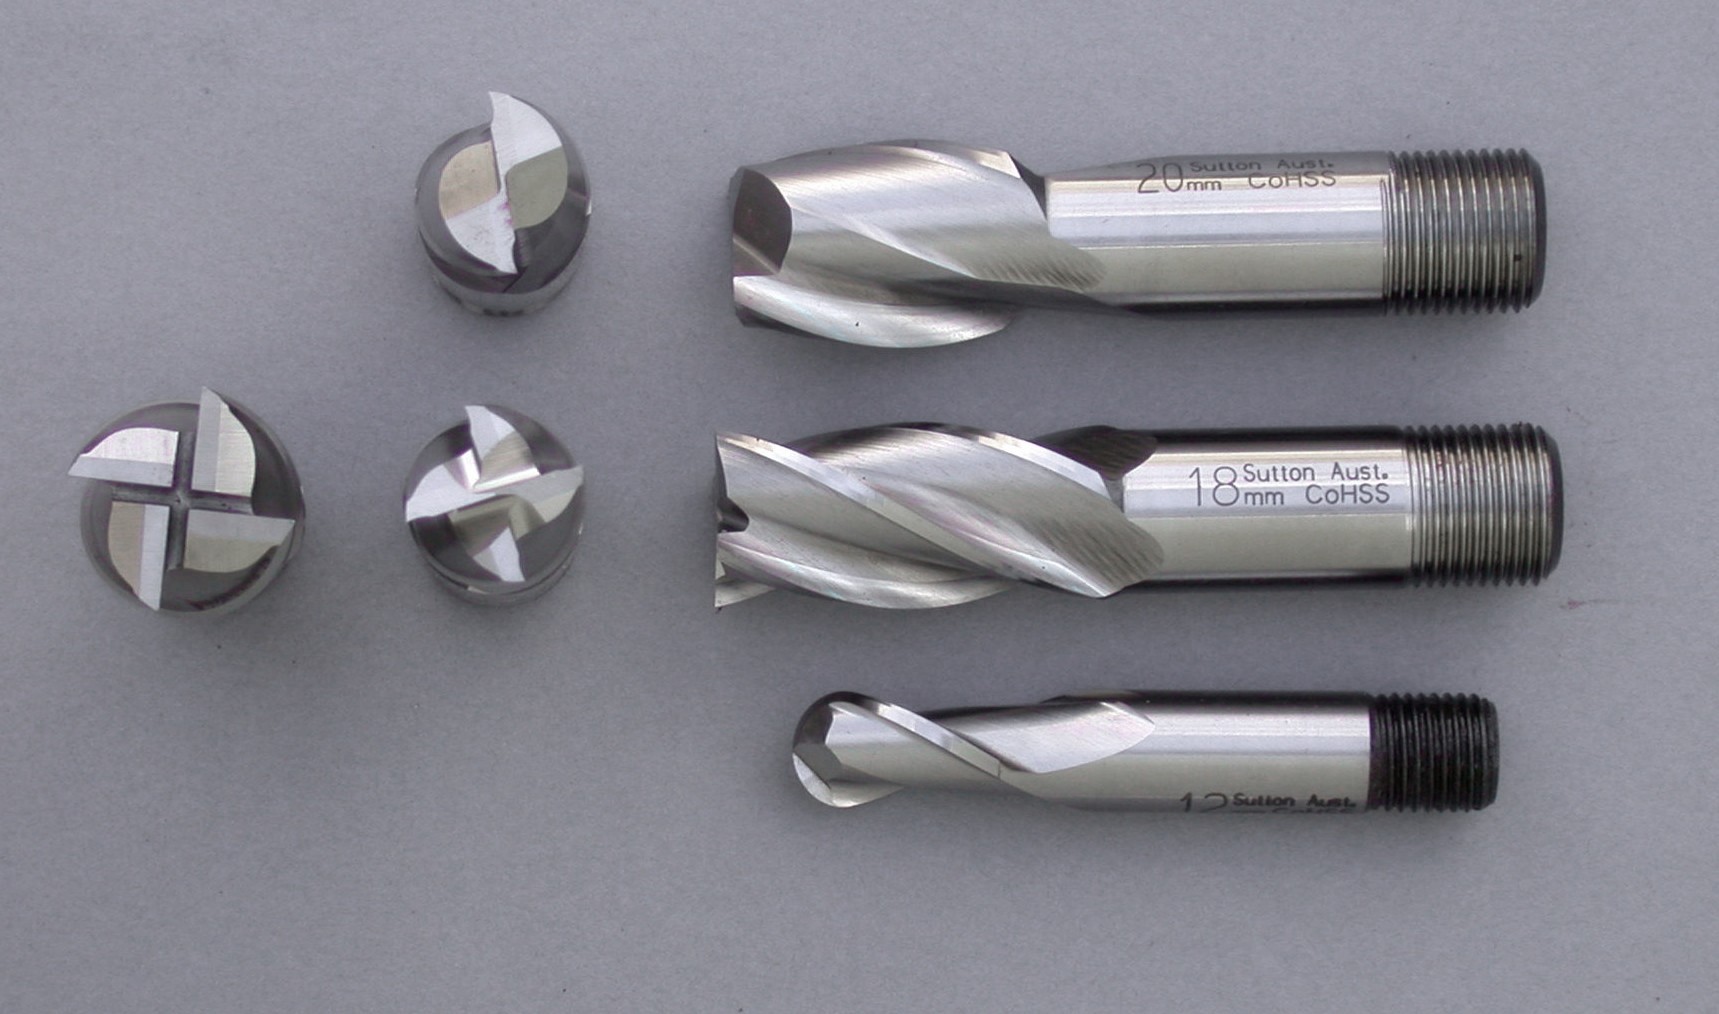
Punktem wyjścia jest chip load — grubość wióra zdejmowanego przez jedno ostrze w jednym obrocie, oznaczana jako fz i podawana w milimetrach na ząb. To wartość zależna od materiału i średnicy narzędzia, dostępna w kartach producentów frezów.
Cała reszta wynika z prostego wzoru:
F = fz × z × n

F  — posuw [mm/min]
fz — chip load [mm/ząb]
z  — liczba ostrzy
n  — obroty [obr/min]
Dlaczego wolniej znaczy gorzej
To najbardziej kontrintuicyjna rzecz w frezowaniu. Przy zbyt małym posuwie ostrze nie wchodzi w materiał na tyle głęboko, żeby uciąć wiór — zamiast tego trze o powierzchnię. Tarcie zamienia się w ciepło, materiał się przypala, a ostrze tępi w kilka minut.
Objaw jest jednoznaczny: zamiast wiórów spod frezu leci pył, a krawędź jest ciemna. Wtedy trzeba przyspieszyć posuw albo zmniejszyć obroty — nie odwrotnie.
Głębokość i szerokość skrawania
Dwa pozostałe parametry decydują o obciążeniu narzędzia.
- DOC (głębokość) — w drewnie i sklejce bezpiecznie do jednej średnicy frezu na przejście. Przy pełnej średnicy warto zejść z posuwem.
- WOC (szerokość) — przy pełnym objęciu frezu, czyli w rowku, obciążenie jest największe i odprowadzenie wiórów najgorsze. To najczęstsza przyczyna przypaleń.
Kompromis, który sprawdza się u nas: mniejsza szerokość, większa głębokość, wyższy posuw. Narzędzie pracuje całą długością ostrza zamiast zużywać tylko sam czubek.
Próba i korekta
Tabele są punktem wyjścia, nie odpowiedzią. Każda maszyna ma inną sztywność, każde mocowanie inną podatność. Dlatego ostatnie dwa kroki schematu to próba na odpadzie i korekta.
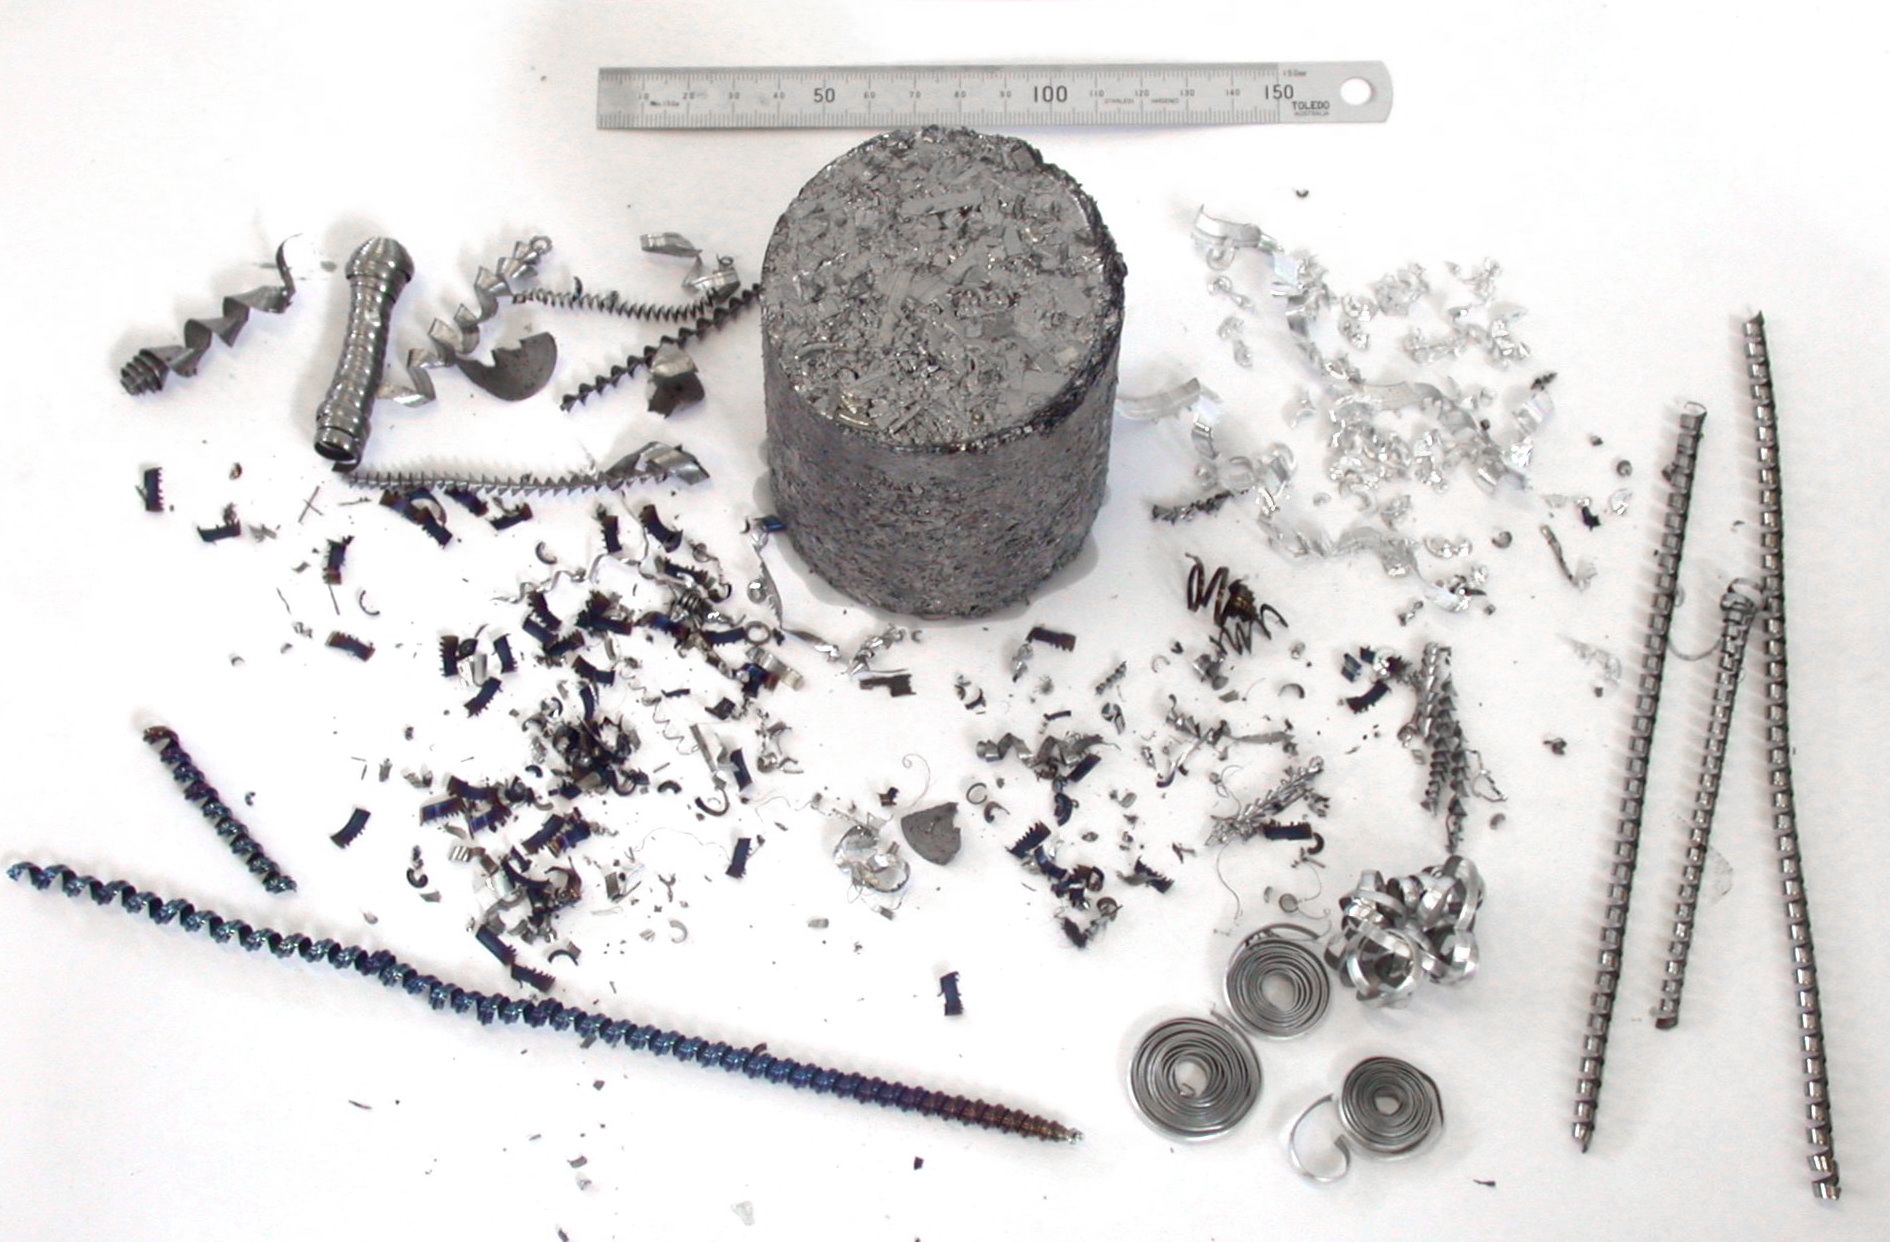
Trzy sygnały, na które patrzymy: kształt wióra, dźwięk maszyny i temperatura frezu po zatrzymaniu. Wiór powinien być zwinięty i sypki, dźwięk równomierny, a narzędzie ciepłe, nie gorące.
Wynik
Po przejściu z „obroty na maksa” na liczenie od chip loadu żywotność frezów wzrosła kilkukrotnie, a przypalenia na krawędziach sklejki praktycznie zniknęły. Czas obróbki skrócił się, bo poprawny posuw jest wyższy niż ten dobierany intuicyjnie ze strachu przed złamaniem narzędzia.

